
Gängor, kugghjul och andra delar
Skruvar, muttrar och gängade hål som passar ihop, plus kugghjul, fjäder, böjt rör, laxstjärt, dropphål, planförsänkning och försänkning.
Förutom grundformerna innehåller formbiblioteket en del komponenter som vore mödosamma att bygga själv. Alla kan ändras i efterhand i sina inställningar.
Gängor
Välj ”Gänga” i formbiblioteket. Under ”Typ” bestämmer du vad det ska vara:
- ”Gängstång”: en cylinder med gänga, till exempel en skruv utan huvud.
- ”Skruv”: med huvud. Du väljer ”Huvud”: ”Cylindriskt huvud”, ”Försänkt huvud” eller ”Sexkantshuvud”. Det finns även ”Fyrkantshuvud”, ”Flänshuvud” (en sexkant med en bricka under), ”Vinghuvud” och ”Stjärnvred”: de två sista dras åt för hand, börjar fem gånger så breda som gängan och skrivs ut liggande plant, utan stöd; deras ”Skalldiameter” (”Bredd” på ett vinghuvud) går från tre till åtta gånger gängan. Längre ned ställer du in huvudets ”Skalldiameter” (på ett sexkantshuvud ”Skallens nyckelvidd”; ett försänkt huvuds diameter följer sin höjd) och ”Spårtyp” på ovansidan: ”Insex”, ”Torx”, ”Stjärna (Phillips)”, ”Spår”, ”Robertson (fyrkant)” eller ”Inget” för en skruv som dras åt för hand eller med fast nyckel. ”Greppstorlek” är insexnyckelns nyckelvidd, Torx-stjärnans ytterdiameter eller kryssets bredd; ”Greppdjup” är hur djupt det går, högst nio tiondelar av huvudet, och 0 utelämnar det. Tills du ändrar dem följer de storleken; ett sexkantshuvud börjar utan spår. Spåret är en del av den exakta kroppen, så det följer även med i STEP-exporten. Med ”Spår” är ”Greppstorlek” spårets längd och dess bredd en femtedel av det, så att en spårskruvmejsel eller ett mynt kan vrida skruven; det börjar så långt som huvudet tillåter. ”Robertson (fyrkant)” är det fyrkantsgrepp som är vanligt i Kanada: ”Greppstorlek” är fyrkantens nyckelvidd, och det börjar på den storlek som passar gängan, #2 (2,84 mm) på M4 och M5. ”Kraghöjd” lägger en rund krage mellan huvudet och gängan, till exempel en distans under ett stjärnvred eller en ansats som håller huvudet på avstånd från delen; 0 utelämnar den. ”Kragdiameter” börjar på dubbla gängdiametern och håller sig innanför huvudet, så att kragen skrivs ut ovanpå det utan stöd; gängan behåller sin längd. Ett försänkt huvud har ingen krage. En mutter har samma två fält: dess krage står på ovansidan, smalare än muttern, med gängan löpande igenom den, och höjden räknas enbart för själva mutterkroppen.
- ”Mutter”: den passande muttern. Brickan som hör till är ett ”Rör”: välj skruvstorlek under ”Bricka”, så följer ytter- och innerdiameter samt tjocklek ISO 7089. Under ”Mutterform” kan den även vara ”Fyrkant”, ”Fläns” (med en bricka under sexkanten), ”Vinge” eller ”Stjärnvred” att dra åt för hand; vingarna ligger plant, så en vingmutter skrivs ut utan stöd.
- ”Gängat hål”: en invändig gänga. Den är ett hål. Dra in den i en del och gruppera båda, så får delen en invändig gänga. För ett hål som en skruv ska gängas in i ska du alltid använda ”Gängat hål”: en ”Gängstång” eller ”Skruv” inställd som hål har skruvens fulla mått utan spel och blir för trång. Ställer du ändå in en sådan som hål påpekar layerling det, och ”Gör till gängat hål” gör om den till en ”Gängat hål”.
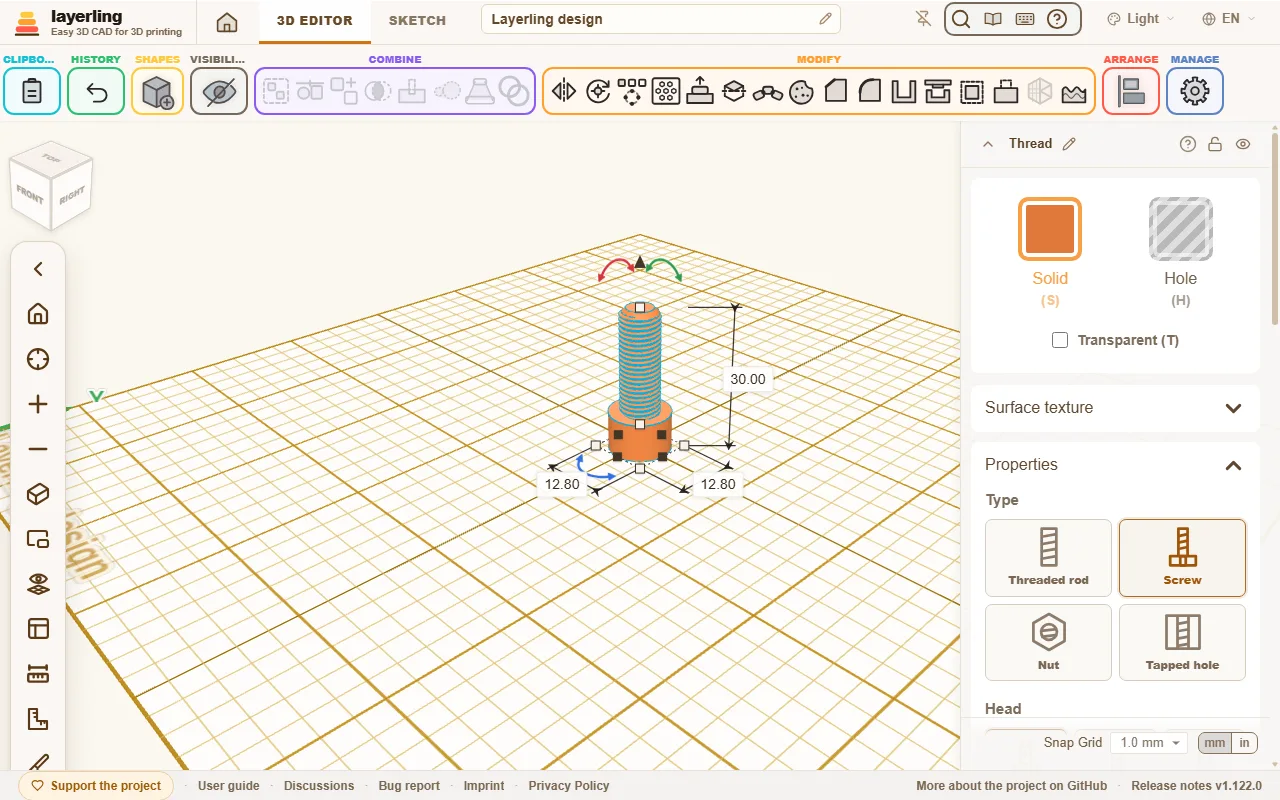
Du väljer storlek under ”Storlek” i en lista: metriskt från M2 till M24, tumstorlekarna UNC och UNF från No. 4 till 1 tum samt rörgängorna G1/16 till G4. Väljer du ”Anpassad” ställer du själv in ”Diameter” och ”Stigning”. För en tumstorlek eller en G-storlek frågar fältet efter ”Gängor per tum” i stället för stigningen i millimeter.
Listan grupperar storlekarna efter serie, och en rad under fältet namnger serien för den storlek du valt, med vardagliga exempel:
- M, metrisk grovgänga: den metriska ISO-grovgängan enligt ISO 261, som på vanliga skruvar och muttrar.
- UNC, amerikansk grov tumgänga: skruven på kameror och stativ är 1/4"-20 UNC (ISO 1222), större stativhuvuden använder 3/8"-16 UNC.
- UNF, amerikansk fin tumgänga: samma diametrar som UNC men med finare stigning (ASME B1.1).
- G, rörgänga: en duschslang ansluts med G1/2, en tilloppsslang till tvättmaskin med G3/4. En trädgårdskran slutar i G3/4, mindre kranar i G1/2; där skruvas krankopplingen till ett snabbkopplingssystem för vattenslang på.
- ”NPT – US-rörgänga, konisk”: den amerikanska koniska rörgängan enligt ASME B1.20.1, från 1/16" till 4", som finns på kopplingar, ventiler, manometrar och tryckluftsverktyg. Den tätar i konan, oftast med gängtejp eller gängtätning. Storleken anger röret: diametern är dess ytterdiameter, som gängan har i sin bredare ände. Väljer du en NPT-storlek slås ”Konisk (1:16, NPT)” på och profilen sätts till ”Anpassad (trapets)” med 60° flanker; väljer du en annan storlek efteråt blir gängan rak igen.
G-storlekarna är cylindriska Whitworth-rörgängor enligt ISO 228-1, vanliga på kopplingar för vatten, gas, hydraulik och pneumatik. Storleken namnger röret, inte gängan: en G1 mäter 33,249 mm över gängan. Väljer du en G-storlek sätts profilen till ”Whitworth (55°)”, och väljer du en metrisk storlek eller tumstorlek sätts den tillbaka till ”V-gänga (ISO)”. En ”Trapetsgänga” eller ”Rundgänga” som du själv valt ligger kvar. Standarden definierar bara själva gängan, så skruvhuvudet och muttern på en G-storlek får samma proportioner som vid en diameter du ställer in själv. De koniska rörgängorna R, Rc och Rp ingår inte.
Den sista serien i listan, ”PCO – Flaskor”, innehåller PCO 1881: 28 mm-halsen på de flesta vatten- och läskflaskor, 27,4 mm i diameter med 2,7 mm stigning. Dess gänga har breda flata toppar, så när du väljer den sätts profilen till ”Anpassad (trapets)” med ”Gängdjup” på 1,6 mm och ”Flankvinkel” på 30°; en annan storlek efteråt hämtar tillbaka sin egen profil. Gör flaskhalsen som en ”Gängstång” och korken som en ”Mutter”, eller dra bort en ”Gängat hål” från en cylinder. Måtten följer standardritningen så som OpenSCAD-biblioteket BOSL2 har den; skriv ut en provbit före en hel kork. Serien innehåller även S60x6 (IBC), utloppsgängan på IBC-behållare (DIN 6063-1, linje KS 60): 60 mm över gängan med 6 mm stigning, 3 mm djup, inställd på samma sätt med ”Flankvinkel” på 30°. Standarden ritar flankerna olika branta, den ena cirka 10° från lodrätt och den andra 20°; här har profilen två lika flanker, så ett utskrivet par passar med lite spel. Dunkar och diskmedelsflaskor har ingen gemensam standard, så mät den hals du har och mata in värdena under ”Anpassad”.
Fler inställningar:
- ”Riktning”: ”Högergänga” eller ”Vänstergänga”.
- ”Ingångar”: flera gängspår bredvid varandra, som på en ledskruv: en T8x8 har 4 ingångar med 2 mm delning, så att varje varv ger 8 mm matning. Stigningsfältet visar då ”Delning (gänga till gänga)”: avståndet från en gänga till nästa, vilket bestämmer profilens djup, och raden under anger stigningen per varv. En storlek ur listan och en konisk gänga har en ingång.
- ”Profil”: ”V-gänga (ISO)” är standardprofilen för metriska gängor och tumgängor, ”Whitworth (55°)” den för G-rörgängor: 55° med rundade toppar och dalar. ”Trapetsgänga” och ”Rundgänga” har platta toppar och dalar. Det skrivs oftast ut mer tillförlitligt eftersom inga tunna spetsar uppstår.
- ”Konisk (1:16, NPT)”: gängan smalnar av 1 på 16 i diameter, precis som en konisk rörgänga; ”Diameter” är då måttet i den breda änden. En ”Gängstång” eller ”Skruv” smalnar av mot sin spets upptill, medan en ”Mutter” eller ”Gängat hål” vidgar sig mot öppningen upptill, så att en konisk gängstång vänd upp och ned skruvas in i den. Alla profiler kan göras koniska, och även en konisk gänga är en exakt kropp för kantverktyget och STEP-exporten.
- ”Anpassad (trapets)”: en trapets som du formar själv, med lika bred platt topp och platt dal. ”Flankvinkel” är vinkeln mellan en gängprofils båda flanker: 60° ger den spetsiga V-gängan, 30° trapetsgängan, och vid 90° eller mindre blir ingen flank flackare än 45°, så att gängan skrivs ut utan stöd. ”Gängdjup” och ”Kärndiameter” är samma mått uttryckt på två sätt: kärndiametern är diametern minus dubbla djupet, så ändrar du det ena ändras det andra. En ny anpassad profil börjar med V-gängans djup vid 60°. Djupet har gränser som beror på vinkeln och stigningen: inte grundare än en tiondel av stigningen, inte djupare än 40 % av diametern och inte så djupt att de två flankerna tillsammans tar upp mer än nio tiondelar av stigningen. Ändrar du stigningen följer djupet med i samma proportion; skalar du gängan skalas även djupet. Spelrum och fasningar fungerar som för övriga profiler. Via MCP-bryggan heter profilen
custommedthreadFlankAngleochthreadDepth. - ”Spelrum (XY)”: för mutter och gängat hål, det utrymme som ser till att ett utskrivet par verkligen går att skruva. Ju grövre din skrivare arbetar, desto större spelrum behöver paret. Det är det extra utrymmet tvärs över hela diametern, och springan mellan flankerna på en V-gänga blir bara omkring hälften så stor, så ett utskrivet par behöver mer än man kan tro: nya muttrar börjar på 0,4 mm, 0,3 mm är trångt och 0,5 mm löst. Skriv ut ett provpar först. Gängstänger och skruvar har ett eget spelrum här som gör bulten motsvarande tunnare i diameter. Det står på 0 från start. Vilken sida som får utrymmet beror på vad du parar ihop:
- Utskriven skruv och utskriven mutter: lämna skruven på 0 och ge muttern utrymmet (de 0,4 mm den börjar med).
- Riktig skruv i utskriven mutter eller gängat hål: den utskrivna sidan tar hela spelet, så muttern behåller sina 0,4 mm. Trängre 0,3 mm kan vara värt att prova om skruven glappar.
- Utskriven skruv i riktig mutter: den riktiga muttern har inget spel, så skruven måste bli tunnare: 0,3 till 0,4 mm här, lika mycket som en utskriven mutter annars skulle ha.
- ”Spel längs axeln (Z)”: för mutter och gängat hål, spelet längs axeln utöver ”Spelrum (XY)”. Varje gängvarv i muttern blir så mycket tunnare, medan diametern förblir densamma. Skälet: ”Spelrum (XY)” verkar bara på diametern och öppnar flankerna på en V-gänga med ungefär 0,58 av sitt värde. Den som vill ha luft mellan flankerna tvingas öppna diametern stort och får sidoglapp på köpet. Spelet längs axeln skiljer de två åt. Det börjar på 0 så att en sparad gänga inte ändras, och går högst upp till en femtedel av stigningen, eftersom inget annars skulle återstå av mutterns gängor. Fältet finns bara för mutter och gängat hål; gängstång och skruv behåller sitt eget spelrum. Mer nedan under ”Gängor för 3D-utskrift”.
- ”Fasning, övre ände”, ”Fasning, nedre ände”, ”Skallfasning” och ”Kantfasning”: fasningar i ändarna så att gängan går i rent och huvudet saknar skarp kant. Varje ände på en gängstång, mutter eller ett gängat hål har sin egen fasning, så toppen kan vara lång och botten kort eller ingen alls. En skruv har bara en i sin spets, märkt ”Fasning”. På en mutter eller ett gängat hål är fasningen det mått öppningen vidgar sig utanför ytterdiametern; konan fortsätter i 45 grader ned till gängans kärna, så att ingen avsats lämnas kvar vid ytterdiametern.
Växlar du en gänga mellan ”Gängstång” och ”Gängat hål” behålls dess längd. En mutter och en skruv utgår från sina standardmått.
- ”Kvalitet”: hur fint gängan beräknas. Högre ger exaktare form men tar längre tid.
Utskrivna gängor är ett kapitel för sig. Gör paret skruv och mutter som ett prov först innan du skriver ut en stor del, och anpassa spelrummet efter din skrivare.
Gängor för 3D-utskrift
En utskriven gänga behöver luft på två ställen, och de verkar på olika sätt:
- Spelrum i diameter (”Spelrum (XY)”): gör muttern vidare. Skruven får då halva värdet som luft på varje sida, 0,2 mm vid 0,4 mm. Gängan löper lätt, men skruven kan vicka i sidled.
- Spel längs axeln (”Spel längs axeln (Z)”): gör mutterns gängor tunnare. Skruven kan då röra sig fram och tillbaka längs axeln med det värdet när den inte är åtdragen. Det ger ingen extra luft i sidled.
Tillsammans bildar de springan mellan flankerna: ungefär 0,58 gånger spelrummet i diameter plus spelet längs axeln. Ett exempel för 0,3 mm springa: förr krävdes 0,5 mm i diameter, alltså 0,25 mm luft på varje sida. Nu räcker 0,2 mm i diameter (0,1 mm på varje sida) och 0,2 mm längs axeln, så blir springan 0,32 mm.
Följder att känna till
- Skruven får spel längs axeln. Utan belastning kan den röra sig fram och tillbaka med det värdet. För fästen, lock och höljen spelar det ingen roll; för en ledskruv som ska positionera exakt gör det det, så håll värdet lågt eller på 0 där.
- Mutterns gängor blir tunnare. Med 0,3 mm vid en stigning på 1,75 mm är varje gängvarv nästan en tredjedel tunnare i mitten och därmed tydligt svagare. För hårt belastade delar väljer du i stället en grövre gänga.
- Mer att beräkna. Gängprofilen får fler punkter, så gängan får fler trianglar och tar något längre tid att räkna fram.
- Inga äkta cirkelbågar i STEP-exporten för Whitworth-profilen. En ”Whitworth (55°)”-gänga med spel längs axeln går till kantverktyget och STEP-exporten som en profil uppbyggd av raka bitar i stället för äkta cirkelbågar. Vid 0 förblir allt som förr.
Tips
- Ett provpar först. En skruv och en mutter, bara 4 till 6 mm höga vardera, tar bara några minuter. Skriv ut tre par med olika spel bredvid varandra och ta det som löper lätt utan att glappa.
- Börja med värden som ofta passar. Spelrum i diameter 0,2 till 0,3 mm och spel längs axeln 0,2 mm. Om skruven vickar i sidled minskar du spelrummet i diameter; nyper den ökar du spelet längs axeln. Vill du hellre klara dig utan spelet längs axeln använder du 0,4 mm i diameter som förr.
- Spelet längs axeln bör vara minst en lagerhöjd. Det som ligger under ett utskriftslager löser skrivaren inte upp. Med 0,2 mm lagerhöjd är 0,2 mm en bra start; med 0,1 mm räcker mindre.
- Skriv ut skruv och mutter stående. Axeln pekar uppåt så att varje varv hamnar i hela lager och flankerna blir rena. Liggande säckar flankerna ihop.
- Fina stigningar är svåra. Under ungefär 1 mm stigning smälter varven ofta ihop. En grövre gänga, eller en ”Trapetsgänga” med platta toppar, skrivs ut mer pålitligt än en fin V-gänga.
- Undvik tunna spetsar. V-gängan har en smal spets som skrivaren knappt träffar med sin munstycksbredd. ”Trapetsgänga” och ”Rundgänga” har plattare gängor.
- Grada av och kör in. De första varven går ofta trögt eftersom små utskriftsrester sitter på flankerna. Skruva fram och tillbaka några gånger så går det lättare. Fasningen i början hjälper till att äntra gängan.
- En annan skrivare eller annat filament. Spelet beror på skrivaren, materialet och munstycket. Skriv ut provparet på nytt när du byter något av dem.
Kantverktyget tar en gänga som dess exakta kropp. Du kan fasa eller avrunda delen som bär den med gängan redan på plats, eller kanterna på ett skruvhuvud, se Bryta kanter och gröpa ur kroppar. Att räkna fram kanterna på en gänga tar en stund: några sekunder för en M6, ungefär en halv minut för en G1/2 rörgänga. Snabbaste sättet att bryta kanten på ett skruvhuvud är fortfarande skallfasningen i egenskaperna.
Kugghjul
”Kugghjul” finns som ”Rakskuret kugghjul”, ”Snedskuret kugghjul”, ”Pilkuggat kugghjul” och ”Koniskt kugghjul”, samt som ”Kuggring” och ”Kuggstång” (längre ned). Nya kugghjul har ”Evolvent” under ”Kuggform”: kuggar med evolventflanker, som kugghjulsgeneratorer och maskinteknik använder dem. Sådana kuggar rullar rent mot varandra. Du ställer in antalet ”Kuggar” (6 till 500) och ”Modul (mm)”, och storleken följer därefter: ytterdiametern är modul × (kuggar + 2), delningscirkeln modul × kuggar. Nya kugghjul börjar på modul 2. Två kugghjul griper in i varandra när de har samma modul och samma ”Ingreppsvinkel” (vanligen 20°) och deras centrum sitter (kuggar + kuggar) × modul / 2 isär. Markera båda kugghjulen så visar egenskapspanelen detta axelavstånd samt hur långt isär centrumen sitter nu. Ska kugghjulen ligga kvar där de är anger den också vilken modul de skulle gripa in vid där, och ”Anpassa båda till modulen” ger båda kugghjulen den modulen i ett steg; vart och ett behåller sina kuggar, sin höjd och sitt centrumhål. Med fler än två kugghjul skulle det förstöra det föregående paret: modulvärdet på det mittersta kugghjulet ändras ju igen. Använd i stället ”Behåll {name}, anpassa det andra”, en gång för vartdera av de två kugghjulen: det kugghjulet förblir exakt som det är, och det andra får dess modul och flyttas längs linjen mellan de båda centrumen till det avstånd där de griper in. Anpassa en kedja av kugghjul ett par i taget, och behåll varje gång det kugghjul som redan ligger på plats. Om kugg sedan möter kugg i stället för kuggdal vrider du ett av kugghjulen ett halvt kuggsteg, alltså 180° delat med dess kuggantal. ”Kuggspel” tar bort lite material från kuggarna så att ett utskrivet par inte nyper. Värdet gäller för paret, och vartdera kugghjulet tar hälften av det; 0,2 mm är en bra start, 0 ger det exakta kugghjulet. Nedanför bascirkeln löper flanken rakt ned till kuggfoten och är inte underskuren som ett skärande verktyg skulle göra. Det passar bra för utskrift, men ett mycket litet drev under omkring 17 kuggar kan skava en aning vid roten.
Ett snedskuret kugghjul lägger till ”Spiralvinkel”. Med evolventkuggar är den den sanna spiralvinkeln på delningscirkeln: två snedskurna kugghjul griper in när de har samma modul och samma vinkel, det ena positivt och det andra negativt. ”Pilkuggat kugghjul” är två snedskurna halvor vridna åt motsatt håll: kuggarna löper åt ena hållet upp till halva höjden och tillbaka därefter, som en pil. Det har två fördelar för 3D-utskrift: kugghjulet centrerar sig självt på sin axel, och det har ingen axialkraft eftersom krafterna från de två halvorna tar ut varandra. Ett enkelt snedskuret kugghjul skjuter däremot i sidled längs sin axel. Du ställer in ”Spiralvinkel” och ”Spiralens kvalitet” som på det snedskurna kugghjulet; vinkeln gäller för varje halva. Två pilkuggade kugghjul griper in när de har samma modul och samma vinkel med motsatta tecken, det ena positivt och det andra negativt. Det finns inget spår i mitten som på frästa pilkuggshjul: de två halvorna går in i varandra utan avsats.
Det koniska kugghjulet tar evolventkuggarna och gör dem mindre uppåt mot toppen. Det är en approximation, inte ett exakt beräknat koniskt kugghjulspar. Dess egen ”Spiralvinkel” (0 från start) vrider kuggarna samtidigt som de smalnar av, som på ett spiralformat koniskt kugghjul, till exempel för att återskapa ett avsmalnande snedskuret kugghjul från en gammal maskin. Ett sådant kugghjul förblir ett triangelnät: kantverktyget och STEP-exporten hoppar över det.
”Rund” är runda kuggar byggda av cirkelbågar, som Tinkercads Useful Gear: kuggtopp och kuggdal går över i varandra utan hörn. Små kugghjul skrivs ut mer förlåtande på det sättet och löper lättare, och på ett vred ger kuggarna ett behagligt grepp. Runda kuggar styrs också av ”Kuggar”, ”Modul (mm)” och ”Kuggspel”; de har ingen ingreppsvinkel. De är lägre än evolventkuggar, så ytterdiametern blir modul × (kuggar + 1,2). Runda kugghjul med samma modul griper in på samma axelavstånd som evolventkugghjul; tillsammans med ett evolventkugghjul passar de inte.
”Enkel” är de raka kuggar som alla kugghjul haft hittills. Där ställer du in ”Kuggstorlek” och ”Kuggbredd” för hand. Äldre designer behåller dem tills du ändrar kuggform. Alla tre kuggformerna har ”Centrumhål”.
”Kuggring” har sina kuggar riktade inåt: en ring som ett mindre kugghjul löper inuti, som ytterringen i en planetväxel. Du ställer in den som ett evolvent- eller rundkuggshjul med ”Kuggar”, ”Modul (mm)” och ”Kuggspel”, plus ”Krans”, kransen utanför kuggarna. Ytterdiametern är modul × (kuggar + 2,5) plus dubbla kransen, med runda kuggar modul × (kuggar + 1,7). Ett kugghjul med samma modul löper i den när dess centrum ligger (kuggringens kuggar − dess egna kuggar) × modul / 2 från ringens centrum; markera båda så visar egenskapspanelen det avståndet. För en planetväxel gäller kuggringens kuggar = solhjulets kuggar + 2 × planethjulets kuggar, exempelvis 30 = 12 + 2 × 9. En kuggring har inget centrumhål, den är själva ringen. Mellan 26 och 33 kuggar blir dess kuggtoppar upp till en kvarts modul kortare, eftersom det annars skulle uppstå en liten kant vid bascirkeln; ingreppet påverkas inte.
”Kuggstång” är kugghjulet med oändlig radie: en stång med kuggar längs ena sidan, vars flanker är raka linjer i ingreppsvinkeln med evolventkuggar. Dess bredd (längs X) är kuggar × delning, där delningen är π × modul, så att kuggstänger med samma modul hakar i varandra ände mot ände med varje ände i en kuggdal. Dess längd (längs Y) är stångens tjocklek och kan väljas fritt, så länge kuggarna och en halv millimeter stång får plats. Kuggarna pekar framåt, mot betraktaren i startvyn; vrid kuggstången som du behöver. Ett kugghjul med samma modul rullar på den när dess centrum står kuggar × modul / 2 framför delningslinjen; delningslinjen ligger en modul innanför kuggtopparna, 0,6 modul med runda kuggar. Kuggring och kuggstång finns med evolventkuggar och med runda kuggar, inte med enkla; byter du kugghjulstyp behålls modulen.
”Kuggring” och ”Kuggstång” tar också en ”Spiralvinkel” (0 från start, raka kuggar), så att de kan drivas med ett snedskuret eller pilkuggat kugghjul. Ge dem samma vinkel som det kugghjulet, inklusive tecken, och inte motsatt tecken som mellan två snedskurna kugghjul. ”Pilkugg” vänder deras kuggar tillbaka vid halva höjden, för ett pilkuggat kugghjul med samma vinkel. Kuggstången behåller sin längd: dess snedställda kuggar skärs av rakt i båda ändar. På kuggringen styr ”Spiralens kvalitet” hur fint vridningen ritas, precis som på det snedskurna kugghjulet. Kantverktyget och STEP-exporten hanterar båda som exakta kroppar, kuggringen med samma gränser som det snedskurna kugghjulet nedan.
Kantverktyget och STEP-exporten tar varje kugghjul som sin exakta kropp, evolventflanker som jämna kurvor. Ett snedskuret kugghjul på en oval fotyta förblir ett triangelnät, liksom ett snedskuret kugghjul med evolventkuggar från ungefär 31 kuggar. Det pilkuggade kugghjulet förblir ett triangelnät i samma två fall. Från omkring 31 kuggar gäller det bara kantverktyget: STEP-exporten skriver ut ett sådant kugghjul exakt oavsett antal kuggar, vilket för ett mycket stort hjul tar upp till omkring en minut. Små kuggar begränsar hur mycket kanterna kan avrundas: på ett kugghjul med enkla kuggar, 30 mm brett med 12 kuggar, är den plana delen mellan två kuggar vid foten bara omkring 0,65 mm bred, så avrundning av alla kanter fungerar upp till omkring 0,5 mm, och på ett koniskt kugghjul vars topp är mindre upp till omkring 0,4 mm. Kuggarna på ett snedskuret eller pilkuggat kugghjul lutar, vilket smalnar av den plana ytan tvärs över de sneda kanterna: ju större spiralvinkel i förhållande till kugghjulets höjd, desto mindre avrundning får plats. Kanterna på dess två plana ändar kan avrundas, men att fasa enbart de kanterna misslyckas i CAD-kärnan; avrunda dem, eller fasa alla kanter tillsammans med ett mindre mått som 0,2 mm. På ett pilkuggat kugghjul med evolventkuggar och en spiralvinkel på ungefär 15 grader eller mer, som från start, nekas avrundning eller fasning av alla kanter på en gång; avrunda ändarna, eller kanterna där halvorna möts, var för sig.
”Hirth-koppling” är en skiva vars ovansida har en ring av V-formade kuggar som löper utåt från centrum. En kopia av den, vänd upp och ned, låser fast i den vid valfri multipel av en kugg: för ett gångjärn som kan ställas i vinkel, ett stativhuvud eller ett vred som klickar på plats. Varje kuggtopp och varje kuggdal är en rät linje genom en punkt på axeln, så kuggarna växer från noll i centrum till sin fulla höjd vid kanten och de två halvorna centrerar sig själva mot varandra. Du ställer in antalet ”Kuggar” (6 till 90), ”Kugghöjd” vid kanten, ”Centrumhål” (0 för inget) och ”Diameter”; topparna når upp till hela höjden. Kugghöjden går ända upp till kopplingens totala höjd: då når dalarna ned till botten vid kanten, vilket passar när kuggarna står ovanpå en annan kropp. Nya kopplingar har rätvinkliga kuggar, och ändrar du antal kuggar eller storlek behålls vinkeln mellan flankerna, som visas i egenskapspanelen; bara kugghöjden ändrar den. ”Kuggform” växlar från ”Symmetrisk” kuggar till ”Sågtänder”: ena flanken på varje kugg står då i den vinkel som angetts under ”Brant flank” mot ändytan vid kanten (45° till 90°, där 90° är ett rakt trappsteg) och den andra tar resten av kuggen, så att kopplingen slirar över de flacka flankerna åt ena hållet och låser åt det andra. ”Brant flank på andra sidan” byter plats på dem. Egenskapspanelen visar då den flacka flankens vinkel. En kopia vänd upp och ned låser i sågtänder på exakt samma sätt. Kopplingen förblir rund som en cylinder, eftersom utdragna kuggar inte längre skulle gripa in runtom: varje handtag på arbetsytan ändrar dess enda diameter. För motparten duplicerar du kopplingen, vrider den 180° kring X (framifrån och bakåt) och lägger den på den första, centrum över centrum och lyft med sin höjd minus kugghöjden: då sitter varje topp i en dal. Vrids den kring en annan axel passar den inte säkert, eftersom en kugg då kan hamna på en annan kugg. Hirth-kopplingen är en exakt kropp för kantverktyget och STEP-exporten.
”GT2-remskiva” är en remskiva för en GT2-kuggrem med 2 mm delning, den rem som används på de flesta 3D-skrivare. Dess spår har den riktiga GT2-formen uppbyggd av cirkelbågar, så remmen ligger i dem som på en köpt remskiva. Eftersom delningen är fast bestämmer ”Kuggar” (10 till 200) storleken: ytterdiametern är kuggar × 2 mm / π minus 0,51 mm, alltså 12,22 mm för 20 kuggar, och egenskapspanelen visar den tillsammans med delningscirkeln. Alla kuggantal fungerar, inte bara de storlekar som går att köpa. Nedifrån och upp har den en fläns, det kuggade bandet lika brett som ”Rembredd” (cirka 7 mm för en 6 mm rem, 11 mm för en 10 mm rem), en andra fläns och navet. ”Flänstjocklek” är tjockleken på varje fläns (0 för ingen) och ”Flänshöjd” hur långt utanför kuggarna de når; ”Navhöjd” (0 för inget) och ”Navdiameter” bestämmer navet, ”Centrumhål” axelhålet. Bredd och höjd följer av dessa mått: ett sidohandtag på arbetsytan ändrar antalet kuggar, topphandtaget rembredden. För en stoppskruv lägger du ett cylinderhål tvärs genom navet. Remskivan är en exakt kropp för kantverktyget och STEP-exporten; från ungefär 117 kuggar tar kantverktyget den som ett triangelnät, medan STEP-exporten förblir exakt.
Fjädrar
”Fjäder” har ”Varv” och ”Tråd”. Tillsammans med höjden avgör de hur mjuk fjädern blir. ”Lindning” ställer in vilket håll tråden löper åt: ”Högerlindad” som en vanlig tryckfjäder, eller ”Vänsterlindad”.
Kantverktyget och STEP-exporten tar en fjäder som dess exakta kropp: en rund tråd längs en spiral, rakt avskuren i båda ändar. Du kan exempelvis avrunda eller fasa dessa två trådändar.
Under ”Form” blir fjädern en ”Platt” fjäder: ett band som löper i vågor över plattan och fjädrar i sitt eget plan, utskriven liggande platt. ”Mönster” ger ”Runda vågor”, ”Sicksack” eller ”Fyrkant” vändningar, ”Ändar” en ”Ögla” med hål, en ”Flik” tvärs över bandet eller ”Rak”. ”Böjar” och ”Bandbredd” bestämmer hur mjuk den är; längden är fjäderns längd, bredden hur långt vågorna sträcker sig och höjden hur tjock den skrivs ut. En platt fjäder är också en exakt kropp.
Böjda rör
Ett ”Böjt rör” består av upp till tolv sektioner: en rak bit följd av en böj. För varje sektion ställer du in ”Rak längd”, ”Böjvinkel”, ”Böjradie” och ”Rollvinkel”. Den sektion du redigerar tänds i orange på röret så att du kan följa ordningen. En rollvinkel på 0° böjer i arbetsytans plan, vid 90° böjer röret uppåt. Profilen kan vara rund, kvadratisk, sexkantig eller åttkantig, insidan likaså eller helt solid. Om röret går in i sig självt varnar layerling.
Loft
”Loft” förenar en kontur i botten med en annan i toppen, som ett loft i Fusion: en slangadapter från en diameter till en annan, en fyrkantig fläkt till en rund kanal, ett stativ som blir runt upptill. För varje ände väljer du ”Bottenkontur” och ”Toppkontur”: ”Cirkel / ellips”, ”Rektangel” med ”Hörnradie i botten”, eller ”Polygon” med sitt antal hörn, plus bredd och längd för varje ände samt höjden. ”Toppförskjutning i bredd” och ”Toppförskjutning i längd” flyttar toppänden i sidled för en sned övergång; bottenänden stannar där den står.
”Väggtjocklek (0 = solid)” förvandlar den solida kroppen till ett rör öppet i toppen och botten. Öppningen blir motsvarande mindre av väggtjockleken i båda ändar, mätt rakt över; där väggen lutar blir den något tunnare. Drar du ramen större växer båda ändarna med, medan hörnradie och väggtjocklek behåller sitt mått.
”Väggtjocklek i toppen” ger toppänden en egen väggtjocklek så snart det finns en vägg: ett munstycke som är 3 mm tjockt på rektangeln i botten och slutar 1 mm tunt i den runda toppen. Tills du skriver in ett eget värde följer den väggen i botten. Däremellan ändras väggen jämnt, och vid en övergång genom flera sektioner får varje sektion den väggtjocklek som hör till dess höjd.
”Mjuk övergång (%)” gör övergången mjuk. Vid 0 löper sidorna rakt från botten till toppen, som på en kon. Vid 100 lämnar de båda ändarna rakt upp och ändrar storlek däremellan längs en S-kurva: en slangadapter som vidgar sig mjukt från ett smalt till ett grovt rör i stället för att gå som en tratt. Däremellan blandar skjutreglaget de två. En mjuk övergång fungerar ihop med ”Väggtjocklek (0 = solid)”, vridning, lutning och sidoförskjutning; ett rör med vägg förblir öppet i båda ändar. Det är en exakt kropp precis som den raka, så dess kanter kan fasas och avrundas, men det byggs genom flera sektioner och tar något längre tid att beräkna.
”Segment per cirkel” ställer in hur fint cirklar och rundade hörn ritas: hur många raka bitar en hel cirkel består av i vyn och i STL, OBJ och 3MF. Det börjar på 96, vilket ser jämnt ut för de flesta delar; för en stor rund ände som du vill ha utan fasetter höjer du värdet, upp till 360. Fler bitar ger större filer. En polygon behåller det antal ”Bottenhörn” du ställt in. Fältet visas när en ände är rund eller har ett rundat hörn.
”Vridning” vrider sektionen jämnt kring lodaxeln på vägen upp, upp till 360° åt vardera hållet; sidorna slingrar sig då runt. ”Topplutning, fram/bak” och ”Topplutning, vänster/höger” lutar toppänden, upp till 45°: ett positivt värde lyfter dess framkant eller högra sida. Sektionerna däremellan lutar med sin andel, så att väggen löper mjukt in i lutningen. Den högsta punkten stannar på den inställda höjden. Blir höjden senare så liten att den lutande änden skulle nå ned under plattan ger lutningen vika tills den får plats. En böj längs en bana, som en rörböj, är inget loftet gör.
”Sektioner emellan” lägger till upp till tolv sektioner mellan botten och toppen, för en kropp som gör mer än att gå från en kontur till en annan: en flygplanskropp, en flaska med hals, en vas med midja. Varje sektion har sin egen kontur, bredd och längd, hörnradie eller antal hörn, sin höjd över botten och sin sidoförskjutning från mitten av bottenänden; ”Sektion” väljer vilken sektion fälten nedanför gäller, precis som för segmenten i ett böjt rör. En ny sektion hamnar i det största mellanrummet, storleksanpassad mellan sina grannar, och blir den som visas härnäst. ”Genom sektionerna” styr hur kroppen löper genom dem: ”Mjuk” lägger en jämn krökt yta genom alla sektioner och håller sig mellan två sektioner inom deras mått i stället för att bukta ut förbi dem; ”Rak” drar raka väggar från sektion till sektion. ”Väggtjocklek (0 = solid)” fungerar här också. Vridning, lutning och ”Mjuk övergång (%)” är bara för ett loft med två ändar och döljs så länge det finns sektioner emellan. Ett loft utan dem fungerar exakt som tidigare.
Loftet är en exakt kropp, även vridet och lutat: dess kanter kan fasas och avrundas, och STEP-exporten behåller det. Lägg till en fläns med skruvhål som vanligt och gruppera dem.
Gridfinity
Formen ”Gridfinity” skapar delar för Gridfinity, det öppna förvaringssystemet av Zack Freedman: lådor på ett 42 mm rutnät som står i en basplatta och staplas på varandra. Måtten följer den publicerade Gridfinity-specifikationen, så en låda från layerling passar i en basplatta skapad med en annan generator och tvärtom. layerling är inte en del av Gridfinity-projektet, som är utgivet under MIT-licensen. Under ”Typ” väljer du:
- ”Låda”: en låda med en fot under varje rutnätsenhet. ”Enheter i bredd” och ”Enheter i djup” räknar rutnätsenheter om 42 mm (en låda är 0,5 mm mindre, alltså 41,5 mm för en enhet); ”Enheter i höjd” räknar höjdenheter om 7 mm, upp till 20. ”Staplingskant” överst på väggen håller fast fötterna på nästa låda och gör lådan 4,4 mm högre: en låda på 3 enheter med staplingskanten blir 25,4 mm hög. Med ”Magnethål” får varje fot ett hål för en 6 × 2 mm magnet i varje hörn.
- ”Basplatta”: plattan som lådorna står i, 5 mm hög, med ett säte för varje rutnätsenhet. Den är en öppen ram utan botten och utan magnethål; med ”Laxstjärt” står den på en botten (se nedan).
- ”Tråg”: ett tråg i valfri storlek med plan botten, för insatser till brädspel och delar som inte behöver något rutnät. ”Längd”, ”Bredd” och ”Höjd” väljs fritt i mm, 10 till 252 mm brett och djupt samt 3 till 140 mm högt. Det har inga fötter, ingen staplingskant och inga magnethål, så det står inte i en basplatta och staplas inte, och dess hörn är rundade med 3,75 mm precis som på en låda. Allt nedan om en lådas insida fungerar även på ett tråg: dess botten är 1,2 mm tjock tills du ändrar den, dess mellanväggar och etiketthyllor går ända upp till ovankanten, de liksom dess fingergrepp kan läggas till vid varje höjd som lämnar utrymme för dem, och det rymmer så många fack som lämnar vart och ett minst 6 mm brett, upp till 24 längs en sida och 40 totalt. En låda som görs om till ett tråg behåller sin storlek, en basplatta som görs om blir 20 mm hög, och ett tråg som görs om tillbaka till en låda eller basplatta avrundas till rutnätsenheter; med ”Tråg” som typ under ”Standardvärden för former” i ”Inställningar för arbetsyta” startar ett nytt tråg 80 mm brett, 40 mm långt och 20 mm högt.
Storleken på en låda eller basplatta är alltid hela rutnätsenheter (eller celler om 21 mm på halvrutnätet nedan), upp till 6 × 6 (252 mm, vilket ryms på en 256 mm byggbädd), plus basplattans utfyllnad (se nedan); drar du i ett handtag snäpper det till närmaste enhet. För en större byggbädd slår du på ”Stor basplatta (upp till 12 enheter)”, så kan en basplatta ha upp till 12 × 12 enheter (504 mm); har du valt din skrivare i ”Inställningar för arbetsyta” flaggas en platta som är större än skrivarens bädd. Slår du av det återgår en större platta till 6 enheter med sin utfyllnad i behåll; vid 12 × 12 tar det omkring en halv minut att räkna fram kanter eller göra en STEP-export. Väggen (0,95 mm), botten (1,2 mm) och magnethålens djup (2,4 mm) ingår inte i specifikationen; hålens djup är fast, medan vägg och botten kan ställas in (se nedan). Måtten i det här avsnittet gäller för väggen på 0,95 mm. Specifikationens M3-skruvhål skapas inte. Staplingskantens ovankant är skarp så som specifikationen ritar den; lämnar din skrivare den fransig fasar du den med ”Kantfasning”, upp till 1 mm, vilket är kantverktygets inbyggda fasning i det måttet, eller rundar av den med kantverktyget. En låda som staplas ovanpå vilar på kantens lutning ända upp till toppen, så en fasning tar bort toppen av den ytan: ungefär en tiondel vid 0,25 mm och över en tredjedel vid 1 mm. Låda, basplatta och tråg är exakta kroppar, så avrundning, fasning och STEP-export fungerar på dem. För att dela av en låda grupperar du in tunna lådor som väggar: ställ dem på botten, 5,95 mm upp (1,2 mm i ett tråg, eller på den upphöjda botten), och på en låda med staplingskant håller du ovankanten minst 0,5 mm under 7 mm per höjdenhet, mätt från lådans undersida (20,5 mm för 3 enheter), eftersom fötterna på nästa låda når 0,35 mm ned i lådan. Skriv ut lådor och basplattor utan stöd, stående som de ligger på byggplattan.
En låda kan också skapas på ett halvrutnät: slå på ”Halvrutnät (21 mm)”, så räknar ”Enheter i bredd” och ”Enheter i djup” celler om 21 mm, upp till 12 (samma 251,5 mm som 6 enheter). Varje cell har en egen fot, 20,5 mm bred upptill med specifikationens trappsteg, och fyra av dem står i ett säte på en vanlig basplatta, så en låda på 1½ eller 2½ enheter får plats bredvid hela lådor. När ”Halvrutnät (21 mm)” slås på behåller lådan sin kontur (2 enheter blir 4 celler); när det slås av avrundas ett udda antal celler uppåt till hela enheter. Staplingskanten följer lådans kontur som förut. Med ”Magnethål” får varje fot ett hål, 2,5 mm åt båda hållen från sin mitt mot det hörn av cellen som ligger på 42 mm-rutnätet, räknat från lådans bakre vänstra hörn: hålen linjerar med dem i en basplatta med magneter från en annan generator när det hörnet står på ett hörn i rutnätet; en låda med udda antal celler kan även vridas 180° så att detta hörn står på ett rutnätshörn fram till höger. Basplattan stannar kvar på 42 mm-rutnätet. Halvrutnätet ingår inte i specifikationen.
En låda på 3 höjdenheter eller mer kan ha etiketthyllor längs sina innerväggar: slå på ”Etiketthylla baktill”, ”Etiketthylla framtill”, ”Etiketthylla till vänster” eller ”Etiketthylla till höger”, i valfri kombination. Varje hylla som är påslagen får sin egen ”Hyllbredd”, ”Hyllängd” och, för en kortare hylla, ”Hyllposition”; hörninställningarna nedanför gäller för allihop. En hylla är plan upptill för en etikett, med en 1,2 mm kant ned framtill och en undersida som stiger i 36 grader. Dess ovansida ligger 0,85 mm under 7 mm per höjdenhet, mätt från lådans undersida (20,15 mm för 3 enheter), så att fötterna på en låda staplad på kanten håller 0,5 mm fritt ovanför. En låda som görs lägre än 3 enheter visar inga hyllor; de kommer tillbaka vid 3 enheter. Etiketthyllor ingår inte i specifikationen.
”Hyllbredd” anger hur långt in i lådan en hylla når: 14 mm, högst 17,2 mm i en låda på 3 enheter (mindre med upphöjd botten), och 16,8 mm för två hyllor mitt emot varandra i en låda som är 1 enhet djup med 2 mm hörn. Med ”Hyllängd” på 0 löper en hylla från vägg till vägg. En kortare hylla, minst 10 mm, tar fram ”Hyllposition”, som flyttar den från mitten av sin vägg: åt höger på bak- och framväggen, så som framvyn visar dem, och framåt på sidoväggarna. En ände som kommer inom 1 mm från en vägg (1,8 mm med staplingskanten, vars stöd lutar inåt där), eller som stannar mot den väggens hylla, löper ända in i den, och två hyllor som möts i ett hörn smälter ihop till en. Där en hylla möter en vägg eller en annan hylla och det finns plats rundas eller fasas hörnet: välj ”Runda” eller ”Fasade” under ”Hyllans hörn”, samt storleken med ”Hörnstorlek” (2 mm; 0 lämnar det skarpt). Med ”Runda” rundas även framhörnen på en kortare hyllas fria ändar, med samma mått men högst halva hyllans bredd.
En låda kan också ha ett fingergrepp längs någon av sina innerväggar, så att smådelar kan skjutas upp längs böjen i stället för att plockas upp där botten möter väggen: slå på ”Fingergrepp baktill”, ”Fingergrepp framtill”, ”Fingergrepp till vänster” eller ”Fingergrepp till höger”, i valfri kombination. Botten stiger längs en kvartscirkel in i väggen, från vägg till vägg, och två grepp på intilliggande väggar möts i sitt hörn. En låda med fingergrepp får också alla bottenkanter rundade med 2,8 mm, samma radie som dess innerhörn, och fingergreppet är den rundningen gjord större på sin vägg. Så snart ett grepp är påslaget visas ”Greppradie” under brytarna och gäller för allihop: tills du ändrar det är det halva höjden från botten upp till där staplingskantens stöd lämnar väggen, 1,65 mm under 7 mm per höjdenhet mätt från lådans undersida, eller upp till ovankanten på en låda utan staplingskant (6,7 mm i en låda på 3 enheter med staplingskant, mindre med upphöjd botten). Det är minst 3,5 mm och håller sig minst 0,5 mm under den höjden, och tvärs över lådan lämnar det minst 2 mm botten mellan två motstående grepp eller mellan ett grepp och den motsatta väggen. En låda på 1 höjdenhet har inte plats för ett grepp och visar inga brytare för det; de kommer tillbaka vid 2 enheter. Fingergrepp ingår inte heller i specifikationen.
En låda kan också ha en upphöjd botten, för en lådinsats att skära ut former i: ”Bottenhöjd” ställer in bottens höjd mätt från lådans undersida (5,95 mm, alltså 1,2 mm botten ovanpå fötterna, tills du ändrar den), och lådan är solid upp dit. Med staplingskant går en annan låda fortfarande att stapla ovanpå så länge botten inte går högre än där kantens stöd lämnar väggen, 1,65 mm under 7 mm per höjdenhet (19,35 mm för 3 enheter), så att kanten förblir hel och fötterna på nästa låda håller 1,3 mm fritt. Ovanför den höjden fylls även staplingskanten i och lådan blir ett massivt block med plan ovansida i nivå med kantens topp, 4,4 mm över 7 mm per höjdenhet (25,4 mm för 3 enheter): lika hög som lådorna med staplingskant bredvid, utan kant för en låda ovanpå och inget att fasa, så ”Kantfasning” försvinner och utan insida försvinner även ”Väggtjocklek”. Mellan de två värdena tar fältet ingen höjd: går du uppåt – genom att skriva, stega eller dra – fortsätter den till kantens topp; går du nedåt från en fylld låda stannar den på den högsta botten som fortfarande tar en staplad låda. En höjd däremellan som finns kvar i en låda från en tidigare version, eller som blivit över efter en tunnare vägg, byggs också vid den högsta botten. Utan staplingskant går den upp till ovankanten så att lådan blir ett massivt block. Gruppera in hål i form av dina verktyg i den, så djupt du behöver. Fingergrepp börjar på den upphöjda botten, och etiketthyllor når kortare in i lådan så att deras undersida fortfarande slutar ovanför botten; när botten inte lämnar dem något utrymme försvinner deras brytare (greppen över 15,35 mm, hyllorna över 15,54 mm i en låda på 3 enheter med staplingskant) och kommer tillbaka när du sänker den. En låda på 1 höjdenhet med staplingskant och en vägg på 1,6 mm eller mindre har ingen plats för en botten som kan staplas på: varje höjd över standard i den fyller lådan ända till kantens topp, 11,4 mm. Upphöjd botten ingår inte heller i specifikationen.
”Väggtjocklek” flyttar väggen inåt från utsidan, som aldrig ändras, så lådan passar och staplas precis som alla andra. Den är 0,95 mm tills du ändrar den, från 0,8 mm (två strängar från ett 0,4 mm munstycke) upp till där väggarna möts. Innerhörnen rundas med 3,75 mm minus väggen, och blir skarpa från 3,75 mm vägg; bottens rundade kanter följer dem. Med staplingskanten stannar en vägg över 1,75 mm vid en plan avsats 0,85 mm under 7 mm per höjdenhet, så att fötterna på en staplad låda håller 0,5 mm fritt, och en botten som fortfarande tar en staplad låda går högst upp till den avsatsen. Där väggarna lämnar mindre än 1 mm inuti byggs lådan solid och ”Bottenhöjd” döljs. Fingergrepp och etiketthyllor utan plats utelämnas, och färre fack byggs och erbjuds. En låda som är helt öppen på alla fyra sidor har ingen vägg att ställa in. En låda med alla fyra sidor påslagna som öppna byggs aldrig solid; en sida vars vägg inte lämnar plats för sin öppning blir helt öppen.
På en låda rundar ”Hörnradie” dess yttre hörn mindre än specifikationens 3,75 mm, ned till 0 för skarpa hörn, så att lådor bredvid varandra i en utdragslåda bara lämnar sina 0,5 mm mellanrum där fyra av dem möts. Bara ytterväggen får den, från 0,5 mm ovanför fötterna och uppåt: fötterna, insidan och sluttningarna på staplingskanten som nästa låda vilar på behåller sin rundning, så att lådan passar i en basplatta och staplas som förut, och en låda på en enhet fortfarande sätter sig på lutningarna i sitt säte. Ovanför ett skarpt hörn slutar väggen plant i jämnhöjd med staplingskantens topp (lådtoppen utan kant) eller med foten av dess fasning. Ett hörn på en öppen sida är redan skarpt.
En låda kan också delas in i fack utan att man behöver gruppera in väggar: under ”Fack”, strax under ”Egenskaper”, ställer ”Kolumner” och ”Rader” in hur många, upp till 4 per rutnätsenhet åt vardera hållet (2 per cell på halvrutnätet) och 40 totalt. Mellanväggarna löper i full höjd, från botten (eller den upphöjda botten) upp till 0,85 mm under 7 mm per höjdenhet, där etiketthyllorna också slutar, så att en låda staplad på kanten sitter som förut. Mellanväggar kräver en låda på minst 2 höjdenheter, med botten minst 3 mm under deras topp; vid mindre utrymme byggs lådan utan dem, och de kommer tillbaka när det finns plats igen. ”Mellanväggstjocklek” är 1,2 mm tills du ändrar den, från 0,8 till 3 mm. Mellanväggarna börjar jämnt fördelade. För att flytta en väljer du den under ”Mellan kolumner” eller ”Mellan rader”, räknat från vänster eller bakifrån, och ställer in dess ”Position”, mätt från insidan av vänster eller bakre vägg till mitten av mellanväggen; varje fack förblir minst 6 mm brett. När en mellanvägg väl har flyttats behåller mellanväggarna i den riktningen sina lägen i millimeter när lådan ändrar storlek; ett nytt antal fack fördelar den riktningens mellanväggar jämnt igen. Varje fack har lådans innerhörn rundade med 2,8 mm, och dess bottenkanter är också rundade med 2,8 mm, med eller utan fingergrepp. Fingergrepp upprepas i varje fack: med ett grepp på bakväggen får varje fack ett på sin baksida, mot väggen eller en mellanvägg. I ett smalt fack minskas radien så att 2 mm botten förblir plan, och ett fack som är för smalt även för 3,5 mm tappar greppen åt det hållet; en rad under ”Greppradie” talar om det. Mellanväggar ingår inte heller i specifikationen.
En låda med mellanväggar kan ha en etiketthylla i varje fack i stället för hyllorna längs väggarna: de är till för lådor utan fack, och deras brytare kommer tillbaka så snart lådan bara är ett fack igen. I en låda på 3 höjdenheter eller mer väljer du ett fack med ”Rad” och ”Kolumn” (visas när det finns fler än en), och under ”Etiketthylla” den sida hyllan ska sitta på, lådans vägg eller en mellanvägg; en sida erbjuds bara så länge en hylla där fortfarande lämnar facket öppet. ”Hyllängd (%)” går från 10 till 100; en hylla som skulle bli kortare än 4 mm utelämnas, och en rad under berättar det. En kortare hylla tar fram ”Hyllposition”: ”Vänster”, ”Mitten” eller ”Höger” på en bak- eller framsida, eller ”Bak”, ”Mitten” eller ”Fram” på en vänster- eller högersida. ”Hyllbredd” är 14 mm tills du ändrar den, mindre i ett smalt fack, och en hylla når aldrig så långt att den stänger facket: minst 6 mm förblir öppet framför den. Hyllorna har samma profil som dem längs väggarna, och ”Hyllans hörn” samt ”Hörnstorlek” under ”Egenskaper” gäller för dem också.
Varje etiketthylla, längs en vägg eller i ett fack, kan bära en text upphöjd 0,4 mm på ovansidan som en del av lådan: skriv in den under ”Text” nedanför hyllans rader, upp till 24 tecken på en rad. Så snart en hylla har text väljer ”Typsnitt” under hörninställningarna ett gemensamt typsnitt för allihop, ett inbyggt eller ett eget precis som för en text: ”Använd” i fönstret ”Egna typsnitt” lägger också ett typsnitt på en markerad låda, och designen sparar konturerna av de bokstäver lådan använder så att den öppnas med samma bokstäver på en annan dator. Bokstäverna knipas jämnt och görs så stora som hyllans ovansida tillåter. ”Bokstavsstorlek”, under ”Typsnitt”, bestämmer hur höga versalerna är, lika på alla hyllor så att etiketter av olika längd stämmer överens; en hylla som är för liten gör bokstäverna så stora den förmår, och 0 låter varje hylla göra dem så stora som går. Bokstäverna håller 1,5 mm avstånd till väggen med staplingskant och 0,95 mm vägg, eftersom kantens stöd lutar ut över hyllan där, samt 0,3 mm utan staplingskant eller mot en mellanvägg; 0,4 mm från framkanten och från en fri ände 0,4 mm eller rundningens mått där dess hörn är rundade (2 mm tills du ändrar det); och de håller sig fria från innerhörnens rundning och från en hylla som de möter i ett hörn. Bak- och framhyllorna läses från lådans framsida, sidohyllorna längs sin vägg sett inifrån lådan, och en speglad låda behåller bokstäverna rättvända. Bokstävernas topp ligger 0,1 mm under fötterna på en låda staplad på staplingskanten. En text vars versaler skulle bli lägre än 3 mm utelämnas, och en rad under berättar det; kortare text eller en bredare eller längre hylla ger plats. Ett tråg har ingen text eftersom dess hyllor går upp till ovankanten. Bokstäverna ingår i den exakta kroppen, så STEP-exporten har med dem. Inuti en speglad grupp läses bokstäverna bakvänt, precis som för en vanlig text; när gruppen löses upp vänder lådan dem rätt igen. Kantverktyget arbetar exakt på upp till 700 konturbitar åt gången, sammanräknat över alla markerade lådors bokstäver: omkring 35 bokstäver i Multilanguage, omkring 15 i Serif eller Script; därutöver går vissa lådor till kantverktyget som sina nät. För att skriva ut bokstäverna i en annan färg lägger du till ett färgbyte i din slicer vid hyllans ovansida, 20,15 mm i en låda på 3 enheter; det färgar även allt ovanför det: de översta 0,85 mm av väggarna och staplingskanten, 5,25 mm totalt.
”Textfärg”, under ”Typsnitt”, ger bokstäverna på alla lådans hyllor en egen färg. Tills du väljer en har de lådans färg, och en rad under fältet säger så; pilen bredvid ger dem lådans färg igen, precis som när du väljer en ny färg för lådan. Lådan förblir en enda kropp: vyn ritar bokstävernas toppar och sidor i sin färg, och en 3MF-fil ger dessa ytor den färgen i lådans enda objekt samt målar dem, och alla övriga ytor i filen, med sin färgs filament precis som målning i slicern skulle göra, så att Bambu Studio, PrusaSlicer 2.9, OrcaSlicer och slicers byggda på den, såsom Snapmaker Orca och ElegooSlicer, skriver ut bokstäverna med ett eget filament utan manuellt färgbyte. Slicern visar dem i sina egna filaments färger: första färgen i filen, vanligen lådans, blir filament 1 och bokstävernas nästa, likadant för varje kropp i filen, så ställ in de filamenten till de färger du vill ha. Testat i Snapmaker Orca; ännu inte i Bambu Studio, ElegooSlicer eller PrusaSlicer 2.9: återkoppling är välkommen. Cura läser varken färgerna eller målningen; där fungerar fortfarande färgbytet ovan. En OBJ har bara färger på sina hörn (punkter), så gränsen mellan de två färgerna blir inte skarp. STL och STEP-exporten har en färg, liksom en låda efter kantverktyget, ”Gröp ur”, ”Dela” eller ”Förenkla nät”, som lämnar en kropp utan lådans inställningar, även efter att den gjorts exakt med ”Gör exakt”. Där en låda överlappar en annan kropp med samma färg kan exporten slå ihop de två till en kropp, och bokstäverna kommer då ut i lådans färg. I en grupp eller bunt behåller bokstäverna sin färg så länge ”Flerfärg” är på, precis som delarna behåller sina, även när gruppen läggs i en annan grupp. En ny grupp av solider, och en grupp där ett hål skär i lådan, börjar med den avslagen, i en färg.
En låda kan också vara öppen på valfri sida, så att lådor bredvid varandra bildar ett enda långt fack: slå på ”Öppen baktill”, ”Öppen framtill”, ”Öppen till vänster” eller ”Öppen till höger”, i valfri kombination; med alla fyra återstår bara botten på sina fötter. En öppen sida har ingen vägg och ingen staplingskant ovanför botten. Väggarna intill och deras staplingskant löper rakt ut till lådans kontur och slutar tvärt, så att två öppna lådor bredvid varandra ligger 0,5 mm isär precis som vilka två lådor som helst, och botten löper plant ut till kanten och slutar tvärt där. En etiketthylla eller ett fingergrepp på en öppen sida byggs inte och dess brytare försvinner, liksom den sidans grepp mot mellanväggarna; inställningen sparas tills du stänger sidan igen. Hyllor och grepp på väggarna bredvid, och mellanväggar som möter den, löper ut till kanten, och ett fack erbjuder ingen etiketthylla på en öppen sida; en som redan valts där utelämnas, och en rad under ”Etiketthylla” säger så. Fötterna och magnethålen förblir som de är. En låda staplad på en öppen låda hålls bara uppe av staplingskanten på de stängda sidorna. En låda vars botten höjts ända till toppen (med staplingskant till kantens topp) är ett massivt block och visar inga brytare för öppna sidor. Öppna sidor ingår inte heller i specifikationen.
En sida som slagits på som öppen kan även öppnas bara delvis, för en urtagning att sticka in handen i eller en lägre vägg framtill. Under brytarna har varje öppen sida sina egna rader, här namngivna för framsidan: ”Djup framtill” är öppningens djup mätt nedåt från staplingskantens ovankant (från lådans topp utan staplingskant), minst 2 mm; ”Bredd framtill” dess bredd längs sidan, minst 5 mm; ”Position framtill” dess placering, ”Vänster”, ”Mitten” eller ”Höger”; och, vid en ände, ”Avstånd framtill” dess avstånd från den änden. Från början omfattar öppningen hela sidan ända ned till botten, vilket är den helt öppna sida som beskrivs ovan. Ett djup inom 0,5 mm från botten går ned till botten, och en bredd inom 0,5 mm från hela sidan tar hela sidan. Allt mindre än så behåller sidans vägg, dess rundade hörn och staplingskanten och skär ut en urtagning med plan botten och raka ändar ur dem: ned till botten en öppning, över hela sidan en lägre vägg. Öppningen håller sig på väggens raka del mellan hörnen, eller löper ut till kanten bredvid en helt öppen sida där väggen saknar rundat hörn; en sida vars raka del är kortare än 5 mm blir helt öppen. Botten, mellanväggarna och staplingskanten på båda sidor om urtagningen ligger kvar, så en låda staplad ovanpå vilar fortfarande på kanten, och sidans etiketthylla, fingergrepp och fackens etiketthyllor förblir avstängda som på varje öppen sida. På en låda som byggts solid av sin väggtjocklek blir en sida som slagits om till öppen helt öppen. En delvis öppnad sida har fortfarande en vägg, så ”Väggtjocklek” finns kvar även med alla fyra sidor påslagna som öppna. Så snart en sida öppnats delvis visas ”Öppningens hörn” (”Runda” eller ”Fasade”) och ”Hörnstorlek på öppning” (0, skarpt, tills du ändrar det; upp till 10 mm, där raden erbjuder så mycket som det största hörnet tar) nedanför de öppna sidornas rader och rundar eller fasar urtagningarnas hörn sedda utifrån väggen, de två upptill och de två nedtill, lika på varje delvis öppnad sida. De övre hörnen tar storleken först och de nedre vad djupet lämnar kvar, så ett mått över halva djupet ger mindre nedre hörn, och de förblir skarpa när de övre tar allt utrymme. Varje hörn tar så mycket av måttet som urtagningen och väggen bredvid lämnar plats för, så på en öppning placerad vid en ände blir det övre hörnet där inte större än öppningens avstånd från den änden; där ett hörn skulle sluta alldeles intill en kant på väggen görs det upp till 0,5 mm mindre för att hålla sig fritt från den, och under 0,5 mm förblir det skarpt. En öppning tvärs över hela sidan har inga övre hörn, och en som löper ut till kanten bredvid en helt öppen sida har inga i den änden. Med staplingskant rundas eller fasas ett övre hörn helt bara på ytterväggen, lite mindre under en fasad kant; längre in, där kanten sluttar nedåt, mindre.
En basplatta kan ha utfyllnad, för en utdragslåda som inte är ett helt antal rutnätsenheter: ”Utfyllnad baktill”, ”Utfyllnad framtill”, ”Utfyllnad till vänster” och ”Utfyllnad till höger” lägger till en solid kant i plattans höjd på 5 mm (7,4 mm med ”Laxstjärt”) utanför rutnätet, från 0 till 41 mm på varje sida. Rutnätet förblir hela enheter om 42 mm och flyttas bort från de utfyllda sidorna, och ytterhörnen behåller sin rundning om inte ”Hörnradie” ändrar den. Plattans storlek är hela plattan med sin utfyllnad; ändrar du utfyllnaden behålls enheterna, och drar du i en sida ändras enheterna medan utfyllnaden behålls. För att fylla en utdragslåda skriver du dess innermått i ”Lådbredd” och ”Låddjup”: för varje ledd tar plattan så många enheter som får plats, upp till 6 (12 med ”Stor basplatta (upp till 12 enheter)”), och delar det som blir över, minus 0,5 mm så att plattan faller ned lätt, jämnt mellan utfyllnaden på de två sidorna i den riktningen; de två raderna visar den utdragslåda plattan fyller. En 230 mm bred låda ger 5 enheter, 210 mm, och 19,5 mm utfyllnad, 229,5 mm totalt; kontrollera att plattan ryms på din byggbädd. En utdragslåda som en enda platta på din bädd inte kan fylla kräver flera basplattor bredvid varandra, var och en utfylld bara på de sidor som vetter mot lådans väggar; ställ in deras utfyllnad med utfyllnadsraderna. En låda behåller utfyllnadsinställningarna och byggs utan dem; de kommer tillbaka om den görs till basplatta igen. Utfyllnad ingår inte heller i specifikationen. Under utfyllnadsraderna ställer ”Hörnradie” in radien på plattans fyra yttre hörn, 4 mm så som specifikationen ritar dem, ned till 0 för skarpa hörn som sitter tätt i en utdragslådas hörn; en utdragslåda vars innerhörn är rundade behöver en radie minst lika stor som deras, upp till 4 mm. Sätena behåller sin rundning så att lådorna passar som förr.
En utdragslåda som inte är en rektangel – med ett avskuret hörn, rundad baksida eller L-form – tar en basplatta anpassad till sin kontur. Rita lådans insida som en skiss, eller använd valfri form som står på arbetsytan, markera den tillsammans med en basplatta och klicka på ”Anpassa basplatta till kontur” i egenskapspanelen. Plattan fyller ut det som formen står på, indragen med 0,25 mm precis som en lådpassning gör: hela 42 mm-celler på ett enda rutnät, placerade där det får plats flest, högst 6 i bredd och 6 i djup (12 med ”Stor basplatta (upp till 12 enheter)”), och solid överallt annars så att varje säte fortfarande tar emot en vanlig låda. Plattan flyttas dit; formen ligger kvar där den är. Plattans storlek visas då i mm, och ”Längd” och ”Bredd” sträcker ut dess kontur; tipset under ”Bredd” berättar hur många celler den rymmer. Slår du av ”Anpassad till kontur” blir den en platta av hela enheter med utfyllnad igen. En kontur kan vara så stor som en platta klarar, 334 mm per sida eller 586 mm med ”Stor basplatta (upp till 12 enheter)”, som då förblir påslagen så länge konturen kräver det; för en låda som står snett vrider du plattan längs den innan anpassningen. Den måste också vara minst 10 mm per sida, med högst 1000 punkter. Ett foto av lådan kan ge konturen också: använd ”Kalibrera” på två punkter vars avstånd du mätt upp, och sedan ”Spåra”. Ett foto taget snett från sidan är inte skalenligt, så betrakta spårningen som en startkontur och kontrollera måtten.
Basplattor utskrivna i flera delar kan fogas ihop med ”Laxstjärt”, uppkallad efter de laxstjärtsformade kilar som höll ihop stenblocken i egyptiska tempel. När den är påslagen står plattan på en 2,4 mm botten, 7,4 mm hög i stället för 5: dess säten slutar på botten, så lådorna står 2,4 mm högre. Under varje sida utan utfyllnad har den en halv laxstjärtsficka i mitten av varje cell, 2 mm djup, så två plattor bredvid varandra med cellerna i linje bildar hela fickor tvärs över skarven. ”Lägg till kilar” lägger ut kilarna framför plattan, platta och färdiga för utskrift: en för varje ficka baktill och till höger, så att varje ficka över en skarv mot nästa platta får en. Klickar du en gång till läggs de ut på nytt och de kilar som lagts ut för plattan tidigare försvinner. Tryck in en kil i varje ficka tvärs över en skarv underifrån: dess slitsade ändar kläms ihop förbi en läpp längst ned i fickan och fjädrar ut bakom den, så att den klickar fast och håller ihop plattorna. Läppen finns bara där kilens ändar är slitsade, så kilens mitt passerar skarven fritt. ”Kilspelrum” ställer in hur mycket mindre än sin ficka varje kil är, 0,05 mm på varje sida tills du ändrar den: höj den om kilarna nyper eller går sönder på din skrivare, sänk den om de sitter löst, och klicka på ”Lägg till kilar” igen; plattan förblir som den är. En utfylld sida vetter mot en vägg i lådan och har inga fickor, och en platta anpassad till en kontur är ett enda stycke för sin låda och saknar brytaren ”Laxstjärt”. Laxstjärt ingår inte heller i specifikationen.
Gångjärn
”Gångjärn” skrivs ut i ett stycke och går att röra efteråt (print-in-place): två blad som ligger utbredda plant på plattan, med varannat ledstycke (knoge) på en gemensam axel däremellan. Sprinten hör till det bakre bladet och löper med spel genom det främres leder. Du ställer in ”Längd (axel)”, ”Bredd utfällt” och ”Leddiameter”, samt antalet ”Leder” (udda, så att sprinten hålls i båda ändar), ”Sprintdiameter” och ”Bladtjocklek”.
”Spelrum” är springan mellan de rörliga delarna: runt sprinten, mellan lederna och framför bladen. Med 0,4 mm bryts en väl intrimmad skrivares delar oftast loss med en lätt vridning; smälter delarna ihop höjer du den, glappar det för mycket sänker du den. Skriv ut gångjärnet liggande som det dyker upp på plattan, utan stöd (ett upphöjt blad, nedan, behöver stöd under sig). Vill du hellre använda en egen sprint, som en bit filament eller ståltråd – vilket löper mjukare än en utskriven sprint i ett litet gångjärn – väljer du ”Utan sprint (använd egen)” under ”Utförande”: den utskrivna sprinten utelämnas och hålet, sprintdiametern plus spelrummet, går rakt genom alla leder inklusive ändarna. Med ”Öppningsvinkel” viker du upp det andra bladet kring sprinten för att placera gångjärnet så som det sitter i din design: 0° ligger plant som det skrivs ut, 180° är hopvikt, och under 0° viks det nedåt förbi plant läge, ända till -180°. Vinkeln stannar inte där bladen möts; ”Kontrollera spelrum” med ”Kontrollera de separata delarna i ett objekt (print-in-place)” visar om de nuddar varandra. Lederna stannar kvar där de är och gångjärnet förblir ett stycke; kom ihåg att sätta tillbaka det till 0° innan utskrift i ett stycke. Du kan lägga till hål i bladen eller gruppera dem i en större del, som ett lock.
Ett gångjärn kan också göras ”Med koner” (under ”Utförande”): varannan led avslutas då med koner som passar in i koniska urtagningar i lederna intill. Det finns ingen sprint och ingen lång brygga som kan hänga ned, så det skrivs ut liggande plant; konerna lutar i 45°. Precis som övriga utföranden är det en exakt kropp, så fasningar och avrundningar fungerar på det och STEP-exporten behåller de äkta konerna, och det gör färre leder där de annars skulle bli för korta för en kon. I stället för antalet leder kan du ange ”Ledbredd (max)”: lederna blir då högst så breda och antalet följer av längden; skriver du in ett antal leder tas bredden bort igen.
”Utförande” har fyra val: ”Med sprint”, ”Utan sprint (använd egen)” (hålet för egen sprint), ”Med koner” och ”Avlyftbart”. Med koner anger ”Kondiameter” hur stora konerna är där de växer ut från sin led; större koner håller bättre, och från start är de så stora som får plats. Kongångjärnet har varken sprint eller hål, så dess blad kan vara lika tjockt som hela leden: sätt ”Bladtjocklek” till leddiametern så ligger bladen i nivå med lederna; ett sådant gångjärn öppnas omkring 90° och inte längre, eftersom de tjocka bladen möts.
För att skruva fast gångjärnet ställer du in ”Skruvhål per blad”: upp till sex hål längs axeln, i den ”Håldiameter” du väljer. Under ”Hål” är de ”Försänkta” från start, i 90° för försänkta skruvar, på den sida som vetter mot det andra bladet när gångjärnet är stängt så att skallarna ligger plant; ”Raka” lämnar dem raka. Utan fler mått fördelas hålen jämnt längs längden och hamnar mitt på varje blad; ”Hålavstånd (längs)” och ”Hålavstånd (tvärs)” ställer in dem centrum till centrum, till exempel för att stämma med ett köpt gångjärn du ersätter. Varje hål håller en halv millimeter blad kvar till kanterna, lederna och nästa hål; där färre får plats blir det färre, och fältet säger så. ”Hörnradie” rundar bladens fyra ytterhörn. Med eller utan sprint förblir hål och hörn exakta i STEP-exporten och för kantverktyget.
Under ”Bladform” ger ”Fingrar” varje led ett eget finger, lika brett som leden, i stället för ett blad på varje sida; fingrarna på de två sidorna varvar varandra som två kammar. Eftersom inget finger ligger under en led på andra sidan går gångjärnet att vika runt helt, och med utförandet ”Med koner” samt fingrar lika tjocka som leden (”Bladtjocklek” upp till ”Leddiameter”) stängs det helt platt med ena sidans fingrar mellan den andras. Inget blad binder ihop fingrarna på en sida: med den utskrivna sprinten hänger de på den, med koner eller utan sprint tills din egen sätts i är de lösa delar. Förena varje sida med din modell, till exempel ena kammen med en låda och den andra med dess lock, eller gruppera dem med den. ”Hörnradie” rundar då spetsarna på fingrarna; fingrar tar inga skruvhål.
”Upphöjt blad” lyfter det främre bladet så att det i stängt läge ligger plant på det bakre bladet med ”Spelrum” emellan: det sitter högre med ”Leddiameter” minus spelrummet och dubbla ”Bladtjocklek”, och börjar lite längre från axeln för att hålla spelrummet till de andra lederna. Ett sådant gångjärn öppnas långt förbi plant läge innan bladen möts: med en 6 mm led och 1,1 mm blad ungefär 125° under 0°, cirka 305° från stängt, medan ett gångjärn med plana blad stannar nära 84° under 0°. Det upphöjda bladet skrivs ut i luften, så ge det stöd från plattan. Skruvhål, försänkningar och mutterfickor följer med upp och vetter fortfarande mot det andra bladet när det är stängt. Med utförandet ”Med koner” måste båda bladen och spelrummet emellan dem rymmas inom leddiametern, så ett tjockare blad görs tunnare.
”Avlyftbart” gör ett avlyftbart gångjärn, som på många dörrar: två leder, där den nedre bär sprinten ända ut till änden och den övre är en hylsa som lyfts av den, så att ett lock eller en dörr går att haka av och sätta tillbaka. Antalet leder är alltid två. Det skrivs ut i ett stycke liggande plant som de andra; för att skriva ut det stående med sprinten lodrät tar du isär det med ”Separera delar” och ställer sprintens del på sin led och den andra delen på sin hylsa: då behöver ingendera stöd. Spegla det för motsatt sida. Under ”Hål”, i alla utföranden, skär ”Mutterficka” en sexkantig ficka för en mutter ovanför varje hål, på den sida som vetter mot det andra bladet när gångjärnet är stängt, så att en skruv underifrån håller; ”Försänkt + mutterficka” försänker det bakre bladet (det med sprinten) och ger det främre fickorna. ”Mutterns nyckelvidd” är mutterns nyckelvidd; vid 0 följer den hålet (M3 5,8 mm, M4 7,3 mm, med spel). Fickan är lika djup som en mutter är hög men lämnar 0,6 mm blad kvar under sig, så ett tjockare blad tar in muttern djupare.
Flexileder
”Flexileder” förvandlar en platt kropp till en figur som kan röra sig, som en fisk, en orm eller en drake, utskriven i ett stycke (print-in-place). Du ritar eller bygger kroppen själv, exempelvis från en skiss eller en SVG som du extruderar. Verktyget skär av den längs sin längd i länkar och lägger en led vid varje snitt: ena länken bär en upprättstående ledtapp som är tjockare på mitten än i ändarna, nästa sluter runt den med spelrum. På så vis håller leden utan att smälta ihop, och alla lutningar är 45° så att den skrivs ut utan stöd. Mellan länkarna lämnas en kilformad öppning, så bred som länkarna ska kunna svänga i sidled.
Markera kroppen (flera delar slås ihop, hål däribland skärs bort) och klicka på ”Flexileder”. I fönstret ställer du in längs vilken sida den skärs (”Längre sidan” tar den längre), hur många ”Leder” det finns, ”Spelrum” (0,4 mm passar de flesta skrivare) och vinkeln för ”Svängning åt varje sida”. Lederna dimensioneras efter kroppen; utan ”Ledstorlek anpassad efter kroppen” anger du ”Leddiameter” själv. Utan ”Alla länkar lika långa” ställer du in hur långt den första leden ligger från början och den sista från slutet, så att till exempel ett huvud förblir ett stort stycke. Där en led hamnar bör kroppen vara minst omkring 6 mm hög och 12 mm bred; om någon inte får plats berättar fönstret vilken.
Med ”Länkarna rör sig” inställd på ”Upp och ner” viks länkarna i stället upp och ned, som segmenten på en ledad nyckelring, ett ägg eller ett armband. Varje snitt blir då ett gångjärn som ligger platt tvärs över kroppen på halva dess höjd: tre eller fem öglor bredvid varandra som hör till de två länkarna växelvis, med en 45° kon på varje ögla i den ena länken som når in i nästa ögla i den andra. Bredvid öglorna bildar snittet ett V sett från sidan, öppet så långt som ”Vik upp och ner med” anger. Gångjärnet tar sin storlek från kroppens höjd, så det finns ingen ledstorlek att ställa in; kroppen bör vara minst 3,5 mm hög där gångjärnen hamnar (5 mm eller mer håller bättre) och omkring 15–20 mm bred.
Resultatet blir en bunt av länkar (nät) som du skriver ut som den ligger. Blir du inte nöjd med snittet ångrar du och provar andra värden. En första provutskrift med två eller tre leder visar om spelrummet passar din skrivare.
Lättring
”Lättring” är ett runt grepp med spår runt om, för vred, tumhjul och verktygshandtag. Under ”Mönster” väljer du ”Rak”, spår längs axeln som på en ratt, ”Kryssad”: två sneda rader av spår som korsar varandra till små rutor, eller ”Rund”: spår och åsar längs axeln som en mjuk våg av cirkelbågar, ett behagligt grepp utan vassa kanter. Runda spår stannar grundare än halva delningen, annars skulle åsarna bukta ut vid sin fot; ett för stort djup viker undan. Du ställer in ”Diameter” och ”Höjd”, antalet ”Spår” och ”Spårdjup”; för kryssad lättring även ”Spårvinkel” mot axeln. ”Fasning i ändarna” bryter båda ändarna i 45 grader, som på ett svarvat vred; 0 lämnar dem skarpa.
Rak och rund lättring är exakta kroppar, så deras kanter kan fasas och avrundas. Kryssad lättring förblir ett nät, eftersom den som exakt kropp skulle ta nästan en minut att beräkna med 30 spår. För ett vred på en axel grupperar du lättringen med ett hål, till exempel en ”Gänga” inställd som gängat hål. Spår grundare än 0,4 mm skriver nästan ingen skrivare ut rent, och layerling sätter dem inte tätare än 0,8 mm runt greppet: ett smalt grepp får färre av dem.
Laxstjärt
”Laxstjärt” är fogen där två delar låser i varandra och bara kan skjutas ihop från sidan. Du ställer in bredden i den breda änden, ”Halsbredd” och längden på laxstjärten. Kopiera stjärten till den andra sidan och gör kopian till ett hål: ”Spelrum som hål” ger då lite spel så att fogen inte kärvar efter utskrift.
Dropphål
Ett hål som ligger på sidan får en brygga tvärs över sin topp vid utskrift, och bryggan hänger ned. ”Dropphål” har därför en spets upptill: varje lager vilar på lagret under, och hålet blir tillräckligt runt utan stöd. Ställ in ”Diameter (rund del)” till hålets storlek, omkring 3,4 mm för en M3-skruv, och ”Hållängd” tillräckligt lång för att nå genom delen. ”Spetsvinkel” är 90°, så att flankerna möts i 45°. De flesta skrivare klarar det rent; en flackare spets kräver mer höjd, en spetsigare sparar höjd.
Gör dropphålet till ett hål och gruppera det med delen. Dess längd löper i djupled och spetsen pekar uppåt. För ett hål åt andra hållet vrider du det 90° kring lodaxeln.
Ett gängat hål på sidan hänger ned upptill på samma sätt. Ge det ett eget dropphål: lägg till ett ”Dropphål”-hål vars ”Diameter (rund del)” är gängans kärndiameter, alltså den diameter som gängtopparna lämnar fri (cirka 8,4 mm för M10), lika långt som det gängade hålet, och markera båda. Klicka på ”Rikta in” och rikta in dem centrerade mot varandra – dropphålets mitt är mitten av dess runda del, inte dess omslutande låda med spetsen, så de två cirklarna hamnar på varandra – och gruppera båda med delen. Gängan skärs ut som vanligt och spetsen öppnar hålets ovansida så att det skrivs ut utan stöd.
Portöppningar
En låda för elektronik behöver en öppning för kabeln. ”Portöppning” är den öppningen: ett hål som ligger på sidan med rundade hörn. Välj kontakten under ”Uttag” – ”USB-C”, ”Micro-USB” eller ”USB-A” – så får den uttagets mått plus ungefär 0,25 mm utrymme på varje sida. ”USB-C med plats för kontakten” är för ett uttag som sitter bakom väggen där kontaktens kåpa måste nå in. Bredd, höjd och ”Hörnradie” kan ändras för hand; listan visar då ”Anpassad”. ”HDMI”, ”Mini-HDMI”, ”Micro-HDMI”, ”DisplayPort” och ”Mini DisplayPort” har sina nedre hörn avfasade snett precis som kontakten, DisplayPort bara det vänstra, och ”RJ45 (nätverk)” passar ett nätverksuttag; dessa mått kommer från tillverkarnas rekommenderade panelurtagningar och VESA-ritningarna. ”Extra spelrum” lägger till mer utrymme på varje sida utöver det, och listan visar fortfarande kontakten: för ett utskrivet hölje 0,2 till 0,5 mm så att kortet glider in.
För modellbatterier och motorer innehåller listan ”XT30”, ”XT60”, ”MT60 (3-polig)” och ”MPX (Multiplex)”, liggande och cirka 0,25 mm vidare än kontakten runtom så att den går igenom – måtten kommer från Amass ritningar och Multiplex. ”D-Sub 9 (serieport, RS-232/RS-485)” är paneluttaget för serieportens kontakt (RS-232 eller RS-485), med sidorna lutande som kontakten. Dess två skruvhål på 3,18 mm följer med, 24,99 mm isär på öppningens mitthöjd: öppningen och hålen bildar en grupp så att de flyttas och vrids tillsammans, och grupperade med en vägg skärs alla tre ut.
För Anderson Powerpole (PP15, PP30 och PP45) finns ”Powerpole, 1-polig” till ”Powerpole, 4-polig” i listan: kåporna staplade bredvid varandra, 7,9 mm per pol, med plats för deras laxstjärtsfjädrar och omkring 0,25 mm runtom – måtten från Andersons ritning.
Den läggs ut som ett hål, vänd framåt. Ställ in ”Djup” något större än väggen är tjock, flytta den dit uttaget sitter på kortet och gruppera den med lådan. För en sidovägg vrider du den 90° kring lodaxeln.
SBC-kort
”SBC-kort” är en enkortsdator i exakt storlek, att bygga ett chassi runt: kortet med sina fyra monteringshål och sina komponenter i var sin färg: uttagen i sin egen kontur – USB-C med runda ändar, HDMI-uttagen med sina nedre hörn avskurna – USB- och nätverkskåporna med sina öppningar, ljuduttaget med sin runda krage, stiftlisterna med en punkt för varje stift, och de större kretsarna som block. Välj det under ”Kort”: Raspberry Pi 5, 4 Model B, 3 Model B+ eller Zero 2 W, BIGTREETECH Pi V1.2, eller ett av de små ESP32-korten: Seeed Studio XIAO ESP32-C6, ESP32-C3 Super Mini eller ESP32-C6 Super Mini – dessa saknar monteringshål, deras USB-C sitter i högra änden och deras kantlödda stift (castellated pins) visas som punkter. De två Super Mini-korten har ingen tillverkarritning; deras mått kommer från publicerade gemenskapsmodeller och är samtliga uppskattade. Eller ett av mikrokontrollerkorten: Adafruit ESP32-S3 Feather, Arduino UNO R3, Arduino MEGA 2560 Rev3, Arduino Nano eller LOLIN (WEMOS) D1 mini V4.0.0 – deras USB-uttag sitter i vänstra änden som i tillverkarnas egna kretskortsfiler, och UNO samt MEGA behåller sin trappstegsformade kontur. Feathers höjder kommer från Adafruits 3D-modell; Arduinos filer anger inga, så på UNO, MEGA och Nano är de uppskattade. D1 mini följer Wemos måttritning, utan sina två monteringshål; dess komponenters storlekar och höjder är uppskattade. Raspberry Pi Pico, Pico W, Pico 2 och Pico 2 W kommer från Raspberry Pis egna 3D-modeller, med micro-USB i vänstra änden; Pico 2 W saknar egen modell och lånar Pico W:s komponenter, uppskattade. Därefter följer två kamerakort: ESP32-CAM (AI-Thinker) med sitt USB-programmerarkort ESP32-CAM-MB under sig, och nulllab ESP32-S3-CAM med USB-C; ingendera tillverkaren anger komponenternas placering och höjd, så de är uppskattade, och microSD-kortplatsen är en kontakt vid kanten på ESP32-CAM. På båda gör ”Kameralins upp genom locket” att linsen når upp genom ett lock med det värde som anges i ”Räckvidd uppåt”. Sist kommer ESP32-korten med WROOM-modulen: Espressifs ESP32-DevKitC V4 (38 stift) från Espressifs egen måttritning, och den 30-stifts ESP32 DevKit V1 som säljs märkeslös, från en publicerad måttsatt ritning och därmed helt uppskattad. På alla kort med knappar gör ”Knappräckvidd” (0 från start, upp till 100 mm) att RESET, BOOT och strömknappen når ut i tryckriktningen: upp genom ett lock, eller ut genom väggen för Pi 5:s strömknapp och D1 minis RESET, som trycks från sidan. Dess framkant, med USB-C och HDMI, vetter mot dig. Kontur och hål kommer från tillverkarnas ritningar och modeller; höjder som ingen ritning anger är uppskattade.
Kortet visar var stolparna för skruvarna ska stå och hur högt chassit måste vara. För öppningarna ger du kontakterna utrymme under ”Spelrum för kontakter” – 0,2 till 0,5 mm för ett utskrivet chassi – gör en kopia av kortet till ett hål, ställer den där kortet sitter i chassit och grupperar den med chassit: varje kontakt vid kanten skär ut sin öppning genom väggen. De verkliga kontakterna sticker bara ut 1 till 3 mm från kortet, mindre än många väggar är tjocka: ”Räckvidd genom väggen” låter varje kontakt vid kanten nå motsvarande längre ut på sin sida, så att den skär rakt igenom – ange lite mer än väggen är tjock. Väljer du ett annat kort eller ändrar en inställning byggs det om på samma plats. Alla kort tar båda inställningarna på samma sätt.
microSD-kortplatsen är också en kontakt vid vänstra kanten, under kortet (på Zero 2 W ovanpå), så räckvidden skär kortets väg genom väggen; kortet vilar då på kortplatsen, 1,4 mm under sin undersida. Bandkablarna kan komma ut också: ”Bandkablar upp genom locket” öppnar kamera-, skärm- och PCIe-kontakterna upp genom ett lock, ”Bandkablar ut genom väggen” lägger en öppning från var och en tvärs över sin långsida – åt det håll kabeln lämnar den – till den närmare kanten och vidare med väggens räckvidd; på Raspberry Pi 5 kommer kamera- och skärmkablarna ut i PCIe-änden, de tre öppningarna ovanför varandra, på Pi 4 och 3 B+ sitter kamerans ovanför skärmens. ”GPIO-stiftlist upp genom locket” för stiftlisten upp genom locket, för en HAT eller kopplingstrådar. Det som går uppåt når ”Räckvidd uppåt” över sin topp, minst 20 mm, och får spelrummet runt sig.
Planförsänkning och försänkning
En skruvskalle ska ofta inte sticka upp. ”Planförsänkning” skär ut en rund ficka för en cylindrisk skruv (DIN 912), ”Försänkning” en kon för en försänkt skruv (DIN 7991). Båda står med skalländen uppåt: ”Skalldiameter” är diametern på fickan eller konen, ”Skaftdiameter” hålet nedanför, ”Totallängd” hela längden. På planförsänkningen ställer du in ”Skalldjup”, på försänkningen ”Konvinkel” (90° passar försänkta skruvar). Standardvärdena passar en M3-skruv.
”Dubbel försänkning” är ett hål fasat på båda sidor, för en platta som ska se prydlig ut både fram och bak. Den har ingen egen post i formbiblioteket: ta ”Försänkning” och slå på ”Båda sidor” i dess egenskaper (kroppar som redan är en dubbel försänkning visar brytaren påslagen): en kon i vardera änden öppnar upp till ”Skalldiameter”, med ”Skaftdiameter” emellan. Du ställer in ”Konvinkel” och ”Totallängd” som förut. Är hålet för kort för två fulla koner möts de i mitten i den vinkeln och skaftet förblir bredare än du ställt in: en skalle på 10 mm, ett skaft på 6 mm, 90° och en längd på 2 mm ger två koner från 10 ned till 8 mm. Som hål skjuts det genom en del precis som de andra.
Gör formen till ett hål och gruppera den med delen. Låt dess topp sluta en aning ovanför ytan där skallen ska sitta, så att fickan öppnas rent. För fickan till en sexkantsmutter använder du en ”Polygon” med sex sidor som hål. Under ”Skruvstorlek” väljer du M2 till M30 (försänkningen upp till M20), så följer skaftet (genomgångshål enligt ISO 273, medelgrov), skalldiameter och djup eller vinkel standarden (DIN 974-1, ISO 15065); längden behålls. På sexkanten ställer ”Mutterficka” in nyckelvidd och höjd för en ISO 4032-mutter, med 0,4 mm utrymme för utskrift. Försänkningen erbjuder även tumstorlekarna #2 till #14 enligt ASME B18.6.1: deras skallar har 82°, och de gauge-nummer australiensiska träskruvar säljs efter är samma nummer (en 6-gauge motsvarar #6).
Ett borrat bottenhål slutar inte plant utan i konen från borrets spets (Diskussion #621). ”Planförsänkning”, ”Försänkning” och en ”Cylinder” inställd som hål kan sluta på det sättet: under ”Botten” väljer du en borrspets på 90°, 118° (en vanlig spiralborr) eller 135°, eller ”Borrspets, annan vinkel” och skriver in vinkeln under ”Spetsvinkel”, från 60° till 150°. Precis som på en ritning räknas djupet – cylinderns ”Höjd”, skruvhålets ”Totallängd” – till ansatsen där konen börjar; spetsen ligger bortom den, ungefär 0,3 gånger diametern vid 118°, och raden under vinkeln anger hur långt. Konen är lika bred som hålet, på ett skruvhål lika bred som dess skaft. ”Plan” lämnar botten som den alltid varit. En solid cylinder behåller sin plana ände, liksom dubbel försänkning som går rakt igenom.
Ett långhål lämnar en del utrymme att flyttas lite innan skruven dras åt, för att rikta in den (Diskussion #1531). Slå på ”Långhål” på ”Planförsänkning”, ”Försänkning” eller ”Dubbel försänkning”: fickan eller konen och skaftet löper då runt de två ändarna på ett långhål och rakt längs dess sidor. ”Långhålslängd” ställer in hur långt; det börjar lika långt som skallen är bred och löper i sidled längs bredden, så vrid hålet för att rikta det åt ett annat håll. ”Skalldiameter” och ”Skruvstorlek” ändrar skallen och behåller långhålet. Ett långhål har ingen borrspets, och precis som det runda är det en exakt kropp.
En försänkt skruvskalle slutar i nivå med ytan. För att sänka ned den djupare ställer du in ”Försänkning” på ”Försänkning” (Diskussion #1531): en rak ficka lika bred som skallen sitter då ovanför konen, så många millimeter djup, och ”Totallängd” inkluderar den. På ”Dubbel försänkning” finns fickan i båda ändar. Vid 0 ligger skallen i plan som förr; ett långhål tar den också, och det förblir en exakt kropp.
För att ta bort den vassa kanten runt en planförsänknings mynning ställer du in ”Kantfas” på ”Planförsänkning” (Diskussion #1632): fickans topp öppnar då i 45 grader med så många millimeter. Fasen ligger utanför ”Skalldiameter” så att skruvskallen fortfarande passar, och den förblir grundare än ”Skalldjup”. Vid 0 förblir kanten skarp som förr; ett långhål tar den också, och det förblir en exakt kropp.
”Rosettbricka” (en rosettbricka, Diskussion #1131) är den kupolformade bricka som läggs under en försänkt eller kullrig försänkt skruv, för ett prydligt utseende på trä eller ett lock. Det är en solid del, plan undertill; från en låg kant reser sig en kupol till sätet, en kon för skruvskallen, med hålet nedanför. Under ”Skruvstorlek” väljer du M2 till M20: hålet är genomgångshålet och sätet försänkningen för den storleken, ”Diameter” och ”Höjd” följer av dem (M3: 10,3 gånger 2,95 mm, M6: 16,6 gånger 4,5 mm). Du kan också själv ställa in ”Diameter”, ”Höjd”, ”Centrumhål”, ”Skalldiameter” överst på sätet och dess ”Konvinkel”. Den förblir rund och är en exakt kropp, så kantverktyget och STEP fungerar på den.
Skruvfäste
”Skruvfäste” är stolpen som ett lock eller ett kretskort skruvas fast i i ett chassi: en rund stolpe med ett hål uppifrån. Under ”Fästelement” väljer du vad som ska ned i den. ”Värmeinsats (gänginsats)” är en gänginsats i mässing som pressas in med lödkolv: ”Storlek” erbjuder M2 till M5 och #2-56 till 1/4-20, hålet så som vanliga insatser vill ha det (M3: 4,0 mm för en 5,7 mm lång insats), en millimeter djupare än insatsen så att plasten som trängs undan får plats, och stolpen omkring dubbla hålet. ”Självgängande plastskruv” skär sin egen gänga: ST2.2 till ST4.2 (DIN 7981), plastskruvar på 2,5 till 5 mm (K25–K50) eller #2 till #10, med ett förborrat hål på omkring 0,8 gånger skruven, stolpen 2,5 gånger den och hålet 2,5 skruvdiametrar djupt. ”Eget hål” tar den diameter och det djup du skriver in.
”Håldiameter”, ”Håldjup” och ”Ytterdiameter” kan ändras för hand; under diametern talar panelen om hur tjock väggen runt hålet är, och varnar när den blir tunnare än fästelementet kräver. Ett hål lika djupt som stolpen går rakt igenom. Hålets mynning har en liten fasning så att insatsen eller skruven hittar in. ”Stödfenor” lägger till två till sex tunna stödfenor från stolpen ned till botten; ”Bredd med stödfenor”, ”Fenhöjd” och ”Fentjocklek” anger hur långt ut, hur högt och hur tjocka de är.
Ställ skruvfästet på botten av en urgröpt låda och gruppera det med lådan; i locket tar en ”Planförsänkning” som hål ovanför emot skruvskallen. Inställt som hål och grupperat med en solid del skär skruvfästet bara ut sitt hål – fickan för insatsen eller skruven, med sin fasning – så att ett block eller en egen stolpe får ett bottenhål för en insats; hålet öppnas där fästets topp sitter. Utskrivna hål blir något mindre än ritade: skriv ut ett skruvfäste först och justera ”Håldiameter” med en tiondel eller två.
Snäpplås
Ett lock som klickar fast behöver inga skruvar. ”Snäpplås” är en hake på en fot tillsammans med sin motpart, fästet. Med ”Del” inställd på ”Hake och fäste” står de två där de sitter när de är iklickade, så att du placerar dem på lock och låda tillsammans; ”Endast hake” eller ”Endast fäste” gör bara en av dem. Haken har en sned kant nedtill som låter den glida in, ”Ingångsvinkel” (30° går lätt in), och ovanpå den sitter ytan som håller fast: vid en ”Hållvinkel” på 90° håller den permanent, vid 45° kan den dras isär igen. ”Underskäring” anger hur långt haken griper in under fästet, ”Spelrum” spelet mellan de två.
Armen böjer sig lika mycket som underskäringen när den går in. Under ”Armtjocklek” säger panelen hur mycket den töjs vid sin rot: PLA börjar gå av över omkring 2 %, PETG och ABS tål omkring 4 %. En längre eller tunnare arm, eller en mindre underskäring, töjer mindre. Paret står så som det sitter i en låda utskriven stående, med locket överst: haken hänger ned från sin fot, fästets ovansida lutar i 45° och bara dess låsyta, lika bred som underskäringen, sticker ut plant, så att den skrivs ut mot väggen utan stöd.
Placera paret där locket möter lådväggen: hakens fot under locket, fästets rygg mot insidan av väggen. ”Separera delar” delar sedan upp dem i två kroppar; gruppera haken med locket och fästet med lådan. Om du kan, skriv ut locket så att armen ligger plant: en arm som står upp böjer sig tvärs över utskriftslagren och går lättare av.
Ribbor
”Ribba” styvar upp en botten eller en vägg. Som ”Rak ribba” är den så lång, hög och tjock som du ställer in, med ”Ovansida” plan, rund eller fasad. Som ”Vinkelstöd” är den en triangel som stagar upp en vägg mot botten: ”Längs botten” längs botten, ”Upp längs väggen” upp längs väggen, båda ändarna avkapade en bit så att de skrivs ut rent.
Med ”Fot” påslagen står ribban på en tunn platta längs hela sin längd, centrerad under den och bredare än den (ett vinkelstöds fot ligger under dess sida längs botten), som håller fast den på byggbädden eller botten så att en tunnare ribba ändå står kvar. Foten börjar tre gånger så bred som ribban och 0,8 mm tjock; ”Fotbredd” mäts rakt över hela bredden, så formen blir lika bred som foten, och ”Fottjocklek” nedifrån och upp.
Under ”Fotform” är foten ”Fyrkantig” eller ”Oval”. Den ovala foten är en ellips sedd uppifrån, utan hörn som kan lyfta från bädden när plasten krymper medan den svalnar. Den är lika bred som foten och nätt och jämnt så lång att den vid ribbans två ändar fortfarande är dubbelt så bred som ribban, så att ändarna också står på den (under ett vinkelstöd är den en halv ellips, från väggen till förbi spetsen). På en fot smalare än omkring 2,7 gånger ribban skulle ellipsen bli lång: den stannar vid en och en halv gånger ribbans längd, men aldrig så kort att ändarna står på ingenting. Formen växer med det som sticker ut förbi ändarna; ribban behåller sin längd.
En ribba ungefär lika tjock som väggen eller lite tunnare, en multipel av strängbredden (0,8 eller 1,6 mm med ett 0,4 mm munstycke), och några gånger så hög som den är tjock styvar upp utan att dra väggen skev. Flera på rad får du med ”Mönster”; gruppera dem med lådan.